轿车下摆臂是底盘悬挂体系中要害的受力部件,直接影响车辆行进安稳性与操控功能,现在大多选用钢板拉伸一体成型工艺加工。比较于分体焊接结构,拉伸成型的下摆臂全体结构强度更高,应力散布愈加均匀,轻量化作用更好。但下摆臂工件曲面杂乱、成型落差大,板材在拉伸进程中金属活动不均匀,很简略呈现边际起皱、侧壁拉裂、回弹超差、曲面贴合不到位等问题,在许多影响成型质量的要素之中,液压机配套液压垫的压边力调控,是整个拉伸工艺里最中心、最简略被疏忽的一环,也是汽配加工厂提高良率、安稳批量出产的要害抓手。
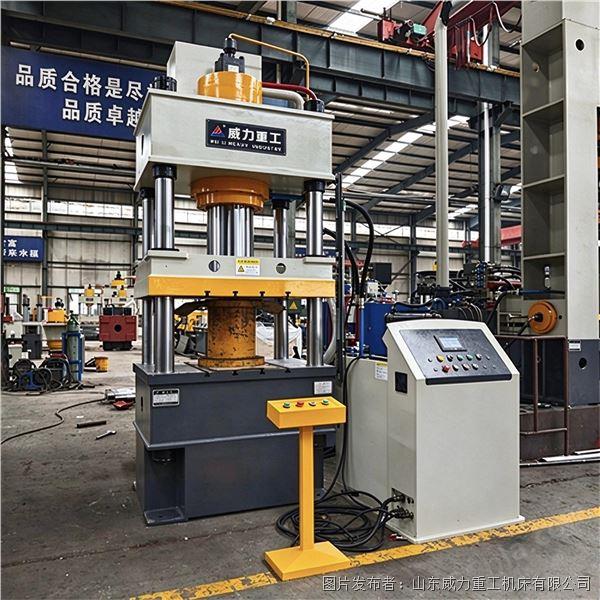
压边力的中心作用,是压住板料法兰区域,束缚板材边际的径向活动速度,操控流入模具型腔的资料总量。假如压边力偏小,板料法兰方位束缚缺乏,剩余资料向内堆积,就会构成褶皱,褶皱在后续拉伸进程中被揉捏,终究形成工件作废;假如压边力过大,板材活动阻力过高,资料来不及向型腔弥补,工件侧壁应力超越资料抗拉极限,就会呈现撕裂。关于下摆臂这类异形曲面件,板料不同方位的拉伸变形量并不相同,单一安稳压边力很难适配悉数成型阶段,这也是许多工厂调机时反复试板、良品率动摇大的主要原因。
在液压拉伸液压机上,液压垫是完结压边力操控的中心组件,它可以独立于主油缸调理压力,支撑安稳压边力、变压边力两种调控形式。安稳压边力调试简略,适宜浅拉伸、一般冷轧钢板质料的下摆臂,多用于惯例乘用车底盘配件出产。开机前需求结合板原料料、板厚、工件拉伸深度,先核算根底压边力区间,从小压力开端慢慢地递加试模,每次调整之后调查工件状况,直到既不起皱、也不开裂。而变压边力形式更适宜高强钢、厚板、大深度拉伸的新能源车型下摆臂,在拉伸初始阶段运用较小压边力,下降板材初始活动阻力;拉伸中段逐渐提高压边力,按捺法兰起皱;拉伸后期恰当下降压力,开释板材内部应力,削减脱模之后的回弹变形。
除了压力数值设置,压边力的均匀性相同不容忽视。液压垫多顶杆布局、压边圈的平行度,都会直接影响压边作用。假如压边圈歪斜、顶杆受力不均,板材部分压力过大或许过小,会呈现单侧起皱、单侧开裂的现象。日常出产中,要准时进行检查液压垫各个顶杆动作同步性,校准压边圈与工作台的平行精度,液压机的导向空隙也要定时校验,确保滑块笔直下行,防止偏载带来的受力偏移。一同,液压体系的安稳性会影响压边力继续输出,优先选用带压力反应的液压操控办理体系,削减长期连续出产下压力漂移,确保每一件下摆臂成型条件共同。
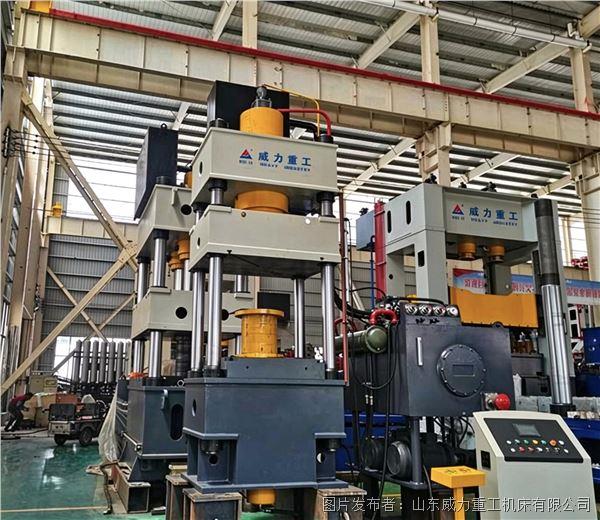
压边力不是独立参数,需求和拉伸速度、保压时刻、板材光滑计划相互合作。拉伸速度过快时,即使压边力参数适宜,也会瞬间形成应力会集引发开裂;在拉伸工序完结之后设置合理保压时长,可以让板材充沛定型,缓解回弹。板材外表的光滑膜可以更好的下降板料和压边圈、模具之间的冲突系数,平等压边力下资料活动更顺利,可以恰当下调压边力,下降工件拉裂危险。高强钢质料的下摆臂硬化趋势显着,冲突带来的温升会改动资料功能,光滑合作压边力优化,作用会愈加杰出。
在批量出产的现场办理中,主张把老练的压边力计划连同拉伸速度、保压参数一同存储在液压机操控办理体系内,替换同类型下摆臂出产时直接调用工艺配方,削减重复试模发生的质料损耗。一同树立试板记载台账,记载板材批次、厚度、压边力、成型缺点状况,当板原料料批次替换时,及时小幅微调参数,防止质料动摇带来批量不良。
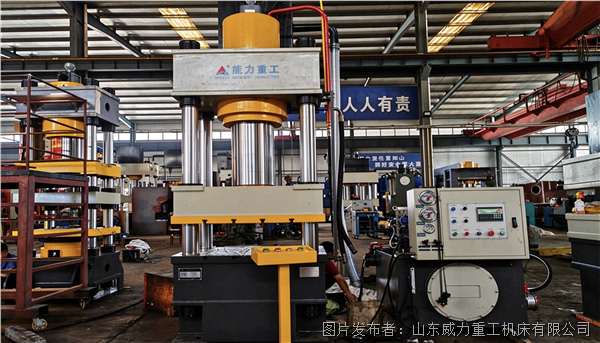
总而言之,轿车下摆臂拉伸成型是一套体系性工艺,压边力调控是平衡起皱与开裂对立的中心手法。依托拉伸液压机液压垫的可控特性,结合工件结构、板原料料挑选正真适宜的压边力曲线,合作设备精度保护、光滑计划优化,可以继续安稳下摆臂成型质量,下降作废本钱,适配汽配职业大批量、高质量的底盘钣金件出产需求。
 15824895187